
Fils, engrenages et autres pièces
Vis, écrous et trous taraudés qui s'emboîtent, plus engrenage, ressort, tube coudé, queue d'aronde, trou en forme de goutte, lamage et fraisage.
Outre les formes de base, la bibliothèque contient certaines pièces qui seraient fastidieuses à assembler soi-même. Tous peuvent être modifiés ultérieurement dans leurs paramètres.
Sujets
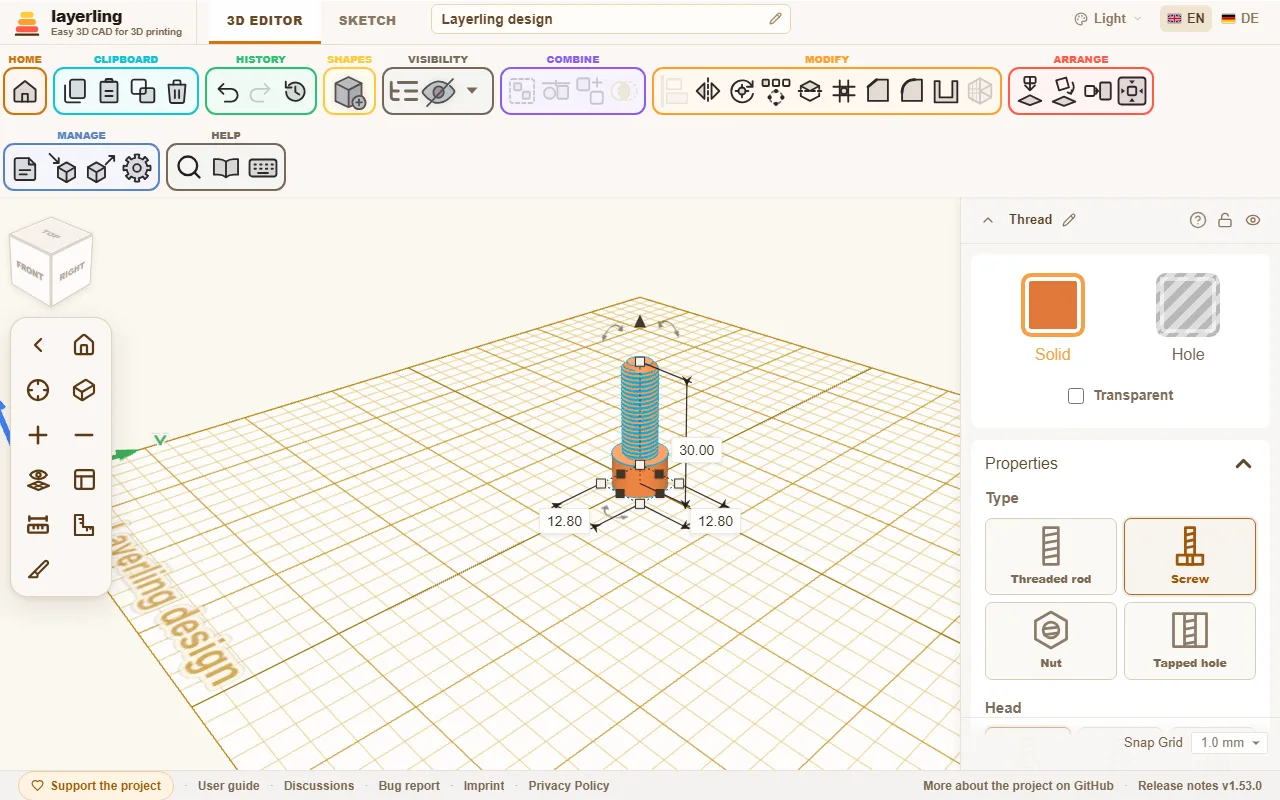
Choisissez « Sujet » dans la bibliothèque de formes. Sous « Tapez », vous décidez ce que cela doit être :
- « Tige filetée » : un cylindre avec filetage, par exemple une vis sans tête.
- « Vis » : avec une tête. Vous choisissez le « Tête » : « Tête creuse », « Fraisé » ou « Tête hexagonale ».
- « Noix » : l'écrou correspondant.
- « Trou taraudé » : un trou taraudé. C'est un trou. Faites-le glisser dans une pièce, regroupez les deux et la pièce aura un filetage interne.
Vous choisissez la taille sous « Taille » dans une liste : métrique de M2 à M12, les tailles en pouces UNC et UNF du n° 4 à 1 pouce et les filetages de tuyau G1/16 à G4. Si vous choisissez « Personnalisé », vous définissez vous-même « Diamètre » et « Emplacement ». Pour une taille en pouces ou une taille G, le champ demande « Fils par pouce » au lieu du pas en millimètres.
La liste regroupe les tailles par série, et une ligne sous le champ nomme la série de la taille que vous avez choisie, avec des exemples que vous connaissez de la vie quotidienne :
- M, métrique grossier : le filetage grossier métrique ISO selon ISO 261, comme sur les vis et écrous standards.
- UNC, pouce US grossier : la vis de l'appareil photo et du trépied est de 1/4"-20 UNC (ISO 1222), les têtes de trépied plus grandes utilisent 3/8"-16 UNC.
- UNF, US inch fine : les mêmes diamètres que UNC avec un pas plus fin (ASME B1.1).
- G, filetage de tuyau : un flexible de douche se raccorde en G1/2, un flexible d'arrivée de lave-linge se connecte en G3/4. Un robinet de jardin se termine en G3/4, les petits robinets en G1/2 ; C'est là que se visse le raccord de robinet d'un système de tuyau clipsable.
Les tailles G sont les filetages de tuyaux Whitworth parallèles selon la norme ISO 228-1, que l'on trouve sur les raccords pour l'eau, le gaz, l'hydraulique et la pneumatique. La taille désigne le tuyau, pas le filetage : un G1 mesure 33,249 mm à travers le filetage. Le choix d'une taille G définit le profil sur « Whitworth (55°) », et le choix d'une taille métrique ou en pouces le ramène à « Filetage en V (ISO) ». Un profil « Trapézoïdal » ou « Rond » que vous avez choisi vous-même reste. La norme ne définit que le filetage, donc la tête d'une vis et un écrou sur une taille G ont les mêmes proportions que sur un diamètre que vous fixez vous-même. Les filetages coniques R, Rc et Rp ne sont pas inclus.
Plus de paramètres :
- « Direction » : « Droite » ou « Gauche ».
- « Profil » : « Filetage en V (ISO) » est le profil standard des filetages métriques et en pouces, « Whitworth (55°) » celui des filetages de tube G : 55° avec crêtes et racines arrondies. « Trapézoïdal » et « Rond » ont des crêtes et des racines plates. Cela s'imprime généralement de manière plus fiable car il n'en résulte pas de pointes fines.
- « Personnalisé (trapèze) » : Un trapèze que vous façonnez vous-même, avec une crête plate et une racine plate de même largeur. « Angle de flanc » est l'angle entre les deux flancs d'une dent : 60° est le filetage en V pointu, 30° le filetage trapézoïdal, et à 90° ou moins aucun flanc n'est plus plat que 45°, donc le filetage s'imprime sans support. « Profondeur du filetage » et « Diamètre du noyau » sont une mesure dite de deux manières : le diamètre du noyau est le diamètre moins deux fois la profondeur, et la modification de l'une modifie l'autre. Un nouveau profil propre commence avec une profondeur de filetage en V à 60°. La profondeur a des limites qui dépendent de l'angle et du pas : pas moins d'un dixième du pas, pas plus de 40 % du diamètre, et pas si profond que les deux flancs occupent plus des neuf dixièmes du pas. Si vous changez la hauteur, la profondeur suit proportionnellement ; si vous redimensionnez le fil, la profondeur aussi. Le jeu et les chanfreins fonctionnent comme pour les autres profils. Grâce au pont MCP, le profil est
customavecthreadFlankAngleetthreadDepth. - « Dégagement (XY) » : Pour l'écrou et le trou taraudé, la pièce qui garantit qu'une paire imprimée tourne réellement. Plus votre imprimante fonctionne grossièrement, plus la paire a besoin de dégagement. Il s'agit de l'espace supplémentaire sur tout le diamètre, et l'écart entre les flancs d'un filetage en V n'en représente qu'environ la moitié, donc une paire imprimée a besoin de plus que ce à quoi vous pourriez vous attendre : les nouveaux écrous commencent à 0,4 mm, 0,3 est serré et 0,5 desserré. Imprimez d'abord une paire de test. Les tiges et les vis ont ici leur propre jeu, ce qui rend le diamètre du boulon encore plus fin. Il est réglé sur 0. Le côté qui obtient la pièce dépend de ce que vous associez :
- Vis imprimée et écrou imprimé : laissez la vis à 0 et donnez de la place à l'écrou (le 0,4 mm par lequel il commence).
- Vraie vis dans un écrou imprimé ou trou taraudé : la face imprimée prend la totalité, l'écrou garde donc ses 0,4 mm. Un serrage plus serré de 0,3 mm vaut la peine d'être testé si la vis vacille.
- Vis imprimée dans un véritable écrou : le véritable écrou n'a pas de jeu, la vis doit donc être plus fine : 0,3 à 0,4 mm ici, autant qu'un écrou imprimé l'aurait fait.
- « Jouer le long de l'axe (Z) » : Pour l'écrou et le trou taraudé, le jeu le long de l'axe, au dessus du « Dégagement (XY) ». Chaque dent de l'écrou devient d'autant plus fine, le diamètre reste tel qu'il est. La raison : le « Dégagement (XY) » travaille sur le diamètre uniquement et ouvre les flancs d'un filetage en V à environ 0,58 de sa valeur. Quiconque veut de l'air entre les flancs doit ouvrir grand le diamètre et obtenir une pente latérale pour cela. Le jeu le long de l’axe distingue les deux. Il est mis à 0, donc un filetage enregistré ne change pas, et il monte au maximum jusqu'à un cinquième du pas, car au-delà il ne resterait plus rien des dents de l'écrou. Le champ existe uniquement pour les écrous et les trous taraudés ; la tige et la vis gardent leur propre jeu. Plus d'informations ci-dessous sous "Fils pour l'impression 3D".
- « Chanfrein, extrémité supérieure », « Chanfrein, extrémité inférieure », « Chanfrein de tête » et « Chanfrein de jante » : Chanfreins aux extrémités pour que le filetage démarre proprement et que la tête n'ait pas d'arête vive. Chaque extrémité d'une tige, d'un écrou ou d'un trou taraudé possède son propre chanfrein, de sorte que le haut peut être long et le bas court ou nul. Une vis n'en a qu'une à son extrémité, étiquetée « Chanfrein ». Sur un écrou ou un trou taraudé, le chanfrein est la pièce dans laquelle la bouche s'ouvre au-delà du diamètre extérieur ; le cône s'étend à 45 degrés jusqu'au noyau du filetage, de sorte qu'aucun rebord n'est laissé au niveau du diamètre extérieur.
La commutation d'un thread entre « Tige filetée » et « Trou taraudé » conserve sa longueur. Un écrou et une vis partent de leurs mesures standards.
- « Qualité » : Avec quelle précision le fil est calculé. Plus haut, c'est plus précis, mais plus lent.
Les fils imprimés sont un sujet à part entière. Faites d'abord la paire vis et écrou à titre de test avant d'imprimer une grande pièce et ajustez le jeu à votre imprimante.
Fils pour l'impression 3D
Un fil imprimé a besoin d'air à deux endroits, et ils agissent différemment :
- Le jeu dans le diamètre (« Dégagement (XY) ») : rend l'écrou plus large. La vis a alors la moitié de la valeur de l'air de chaque côté, 0,2 mm à 0,4 mm. Le filetage tourne facilement, mais la vis peut vaciller latéralement.
- Jouer le long de l'axe (« Jouer le long de l'axe (Z) ») : rend les dents de l'écrou plus fines. La vis peut alors se déplacer d'avant en arrière le long de l'axe de cette valeur lorsqu'elle n'est pas serrée. Il n’y a pas d’air supplémentaire sur le côté.
Ensemble, ils réalisent l'écart entre les flancs : environ 0,58 fois le jeu dans le diamètre plus le jeu le long de l'axe. Un exemple pour un écart de 0,3 mm : il fallait autrefois 0,5 mm de diamètre, soit 0,25 mm d'air de chaque côté. Maintenant, 0,2 mm de diamètre (0,1 mm de chaque côté) et 0,2 mm le long de l'axe le font, et l'écart est de 0,32 mm.
Conséquences à connaître
- La vis a du jeu le long de l'axe. Sans charge, elle peut se déplacer d'avant en arrière de cette valeur. Pour les fixations, les couvercles et les boîtiers, cela n'a pas d'importance ; pour une vis mère qui doit être positionnée exactement comme elle le fait, alors gardez-la petite ou à 0 là-bas.
- Les dents de l'écrou deviennent plus fines. Avec 0,3 mm au pas de 1,75 mm, chaque dent est presque un tiers plus fine en son milieu et donc nettement moins solide. Pour les pièces fortement chargées, utilisez plutôt un fil plus grossier.
- Plus à calculer. La forme de la dent obtient des points supplémentaires, donc le fil a plus de triangles et prend un peu plus de temps à calculer.
- Pas d'arc réel dans l'export STEP pour le profil Whitworth. Un filetage « Whitworth (55°) » avec du jeu le long de l'axe va vers l'outil de bord et l'export STEP sous forme de forme de dent composée de pièces droites, pas avec les vrais arcs de cercle. A 0, tout reste comme avant.
Conseils
- Une paire de test d'abord. Une vis et un écrou, mesurant chacun seulement 4 à 6 mm de hauteur, prennent quelques minutes. Imprimez côte à côte trois paires avec un jeu différent et prenez celle qui tourne facilement et ne vacille pas.
- Commencez par des valeurs qui conviennent souvent. Jeu dans le diamètre 0,2 à 0,3 mm et jeu le long de l'axe 0,2 mm. Si la vis vacille latéralement, réduisez le jeu dans le diamètre ; s'il coince, augmenter le jeu le long de l'axe. Si vous préférez vous passer du jeu le long de l'axe, utilisez comme auparavant 0,4 mm de diamètre.
- Le jeu le long de l'axe doit être d'au moins une hauteur de couche. L'imprimante ne résout pas ce qui se trouve en dessous d'une couche. Avec une hauteur de couche de 0,2 mm, 0,2 mm est un bon début ; avec 0,1 mm, moins suffit.
- Imprimez la vis et l'écrou à la verticale. L'axe pointe vers le haut, de sorte que chaque tour se trouve en couches entières et que les flancs ressortent propres. Couchés, les flancs s'affaissent.
- Les pas fins sont durs. En dessous d'environ 1 mm de pas, les spires fusionnent souvent. Un filetage plus grossier, ou un profil « Trapézoïdal » avec des crêtes plates, s'imprime de manière plus fiable qu'un filetage fin en V.
- Évitez les pointes fines. Le filetage en V a une pointe étroite que l'imprimante touche à peine avec la largeur de sa buse. Les profils « Trapézoïdal » et « Rond » ont des dents plus plates.
- Ébavurez et rodez. Les premiers tours sont souvent raides car de petits restes de l'empreinte se trouvent sur les flancs. Tournez-le d'avant en arrière plusieurs fois et il fonctionne plus facilement. Le chanfrein au début facilite l'enfilage.
- Une autre imprimante ou un autre filament. Le jeu dépend de l'imprimante, du matériau et de la buse. Imprimez à nouveau la paire de test lorsque vous modifiez l'un ou l'autre.
L'outil de bord prend un fil comme corps exact. Vous pouvez chanfreiner ou arrondir la pièce qui la porte avec le filetage déjà en place, ou les rebords d'une tête de vis, voir Casser les bords et creuser les corps. Travailler les bords d'un filetage prend un certain temps : quelques secondes pour un filetage M6, environ une demi-minute pour un filetage de tuyau G1/2. Le moyen le plus rapide de casser le bord d'une tête de vis reste le chanfrein de la tête dans les propriétés.
Engrenages
« Équipement » se présente sous les noms « Engrenage droit », « Engrenage hélicoïdal », « Équipement à chevrons » et « Engrenage conique », et sous les noms « Couronne dentée » et « Support » (plus bas). Les nouveaux engrenages ont « Involute » sous « Forme de la dent » : des dents à flancs en développante, comme les utilisent les générateurs d'engrenages et l'ingénierie. Ces dents roulent proprement les unes sur les autres. Vous définissez le nombre de « Dents » et de « Modules (mm) », et la taille suit : le diamètre extérieur est le module × (dents + 2), le module du cercle primitif × les dents. Les nouveaux engrenages commencent au module 2. Deux engrenages engrènent lorsqu'ils ont le même module et le même « Angle de pression » (généralement 20°) et que leurs centres sont (dents + dents) × module / 2 espacés. Sélectionnez les deux engrenages et le panneau des propriétés indique l'entraxe et la distance entre les centres. Si une dent rencontre ensuite une dent au lieu d'un espace, tournez l'un des engrenages d'une demi-dent, soit 180° divisé par son nombre de dents. « Contrecoup » enlève un peu les dents pour qu'une paire imprimée ne se lie pas. La valeur est pour la paire, et chaque équipement en prend la moitié ; 0,2 mm est un bon début, 0 donne le rapport exact. Au-dessous du cercle de base, le flanc descend directement jusqu'à la racine et n'est pas en contre-dépouille comme le ferait un coupeur. Cela convient à l'impression, mais un très petit pignon en dessous d'environ 17 dents peut frotter légèrement à la racine.
Un engrenage hélicoïdal ajoute le « Angle d'hélice ». Avec des dents en développante, c'est le véritable angle d'hélice sur le cercle primitif : deux engrenages hélicoïdaux engrènent lorsqu'ils ont le même module et le même angle, l'un positif et l'autre négatif. Le « Équipement à chevrons » est constitué de deux moitiés hélicoïdales tournant dans des sens opposés : les dents vont dans un sens jusqu'à la moitié de la hauteur et reviennent après, comme une flèche. Cela présente deux avantages pour l'impression 3D : l'engrenage se centre sur son arbre et il n'a pas de poussée axiale, car les forces des deux moitiés s'annulent. Un engrenage hélicoïdal, en revanche, pousse latéralement le long de son axe. Vous définissez le « Angle d'hélice » et le « Qualité de l'hélice » comme pour l'engrenage hélicoïdal ; l'angle s'applique à chaque moitié. Deux engrenages à chevrons engrènent lorsqu'ils ont le même module et le même angle de signes opposés, l'un positif et l'autre négatif. Il n'y a pas de rainure au milieu, comme sur les engrenages à chevrons fraisés : les deux moitiés se rejoignent sans marche. L'outil de bord et l'exportation STEP prennent l'engrenage à chevrons comme un maillage triangulaire, et non comme un corps exact.
L'engrenage conique prend les dents en développante et les rend plus petites vers son sommet. Il s'agit d'une approximation, pas d'une paire de biseaux exactement élaborée.
« Rond » sont des dents rondes constituées d'arcs, comme l'engrenage utile de Tinkercad : la pointe et l'espace se rejoignent sans coin. Les petits engrenages s'impriment de cette façon de manière plus indulgente et tournent plus facilement, et sur un bouton, les dents offrent une prise agréable. Les dents rondes sont également définies par « Dents », « Modules (mm) » et « Contrecoup » ; ils n'ont pas d'angle de pression. Elles sont plus basses que les dents en développante, leur diamètre extérieur est donc module × (dents + 1,2). Engrenages ronds avec le même maillage de module, au même entraxe que ceux à développante ; avec un engrenage à développante, ils ne rentrent pas.
« Simple » sont les dents droites que chaque engrenage avait jusqu'à présent. Là, vous définissez manuellement « Taille des dents » et « Largeur des dents ». Les modèles plus anciens les conservent jusqu'à ce que vous changiez la forme de la dent. Les trois formes de dents ont le « Trou central ».
Le « Couronne dentée » a ses dents pointées vers l'intérieur : un anneau dans lequel tourne un engrenage plus petit, comme la roue extérieure d'un ensemble planétaire. Vous le réglez comme un engrenage à développante ou rond par « Dents », « Modules (mm) » et « Contrecoup », plus le « Jante », l'anneau à l'extérieur des dents. Son diamètre extérieur est du module × (dents + 2,5) plus deux fois la jante, avec des dents rondes module × (dents + 1,7). Un engrenage du même module y tourne lorsque son centre se trouve (dents de l'anneau − ses dents) × module / 2 du centre de l'anneau ; sélectionnez les deux et le panneau des propriétés donne cette distance. Pour un train planétaire, couronne dentée = dents solaires + 2 × dents planétaires, par exemple 30 = 12 + 2 × 9. Une couronne dentée n'a pas de trou central, c'est la couronne elle-même. Entre 26 et 33 dents, ses pointes sont jusqu'à un quart de module plus courtes, car autrement un petit bord se formerait au niveau du cercle de base ; le maillage n’est pas affecté.
Le « Support » est l'engrenage à rayon sans fin : une barre avec des dents sur un côté, dont les flancs sont des lignes droites à l'angle de pression avec des dents en développante. Sa largeur (le long de X) est égale aux dents × pas, le pas étant π × module, donc les racks d'un module s'alignent bout à bout, chaque extrémité tombant dans un espace. Sa longueur (le long de Y) correspond à l'épaisseur de la barre et est libre, à condition que les dents et un demi-millimètre de barre s'y insèrent. Les dents pointent vers l'avant, vers le spectateur de la vue d'accueil ; tournez le support selon vos besoins. Un engrenage du même module roule dessus lorsque son centre place ses dents × module / 2 devant la ligne de pas ; la ligne de pas se trouve un module derrière les pointes des dents, module 0,6 avec des dents rondes. La couronne et la crémaillère sont livrées avec des dents en développante et rondes, pas avec des dents simples ; changer le type d'engrenage conserve le module.
L'outil de bord et l'exportation STEP prennent chaque engrenage comme son corps exact, les flancs de développante comme des courbes lisses. Un engrenage hélicoïdal sur une empreinte ovale reste un maillage triangulaire, tout comme un engrenage hélicoïdal avec des dents en développante d'environ 31 dents. Les petites dents limitent l'arrondi des bords : sur un engrenage à dents simples de 30 mm de diamètre avec 12 dents, le méplat entre deux dents au pied n'a qu'environ 0,65 mm de large, donc l'arrondi de chaque bord fonctionne jusqu'à environ 0,5 mm, et sur un engrenage conique, dont le sommet est plus petit, jusqu'à environ 0,4 mm. Les dents d'un engrenage hélicoïdal sont inclinées, ce qui rétrécit ce plat sur ses bords inclinés : plus l'angle d'hélice par rapport à la hauteur de l'engrenage est grand, plus l'arrondi qui s'adapte est petit. Les bords de ses deux extrémités plates peuvent être arrondis, mais le chanfreinage de ces seuls bords échoue dans le noyau CAO ; arrondissez-les ou chanfreinez tous les bords ensemble à une taille plus petite, par exemple 0,2 mm.
Ressorts
Le « Printemps » a « Virages » et un « Fil ». En fonction de la hauteur, ils déterminent la douceur du ressort. « Enroulement » définit le sens dans lequel passe le fil : « Droite » comme un ressort de compression habituel, ou « Gauche ».
L'outil Edge et l'export STEP prennent un ressort comme corps exact : un fil rond le long d'une hélice, coupé en carré aux deux extrémités. Vous pouvez par exemple arrondir ou chanfreiner ces deux extrémités de fil.
Tubes courbés
Un « Tube plié » comprend jusqu'à douze sections : une pièce droite suivie d'un pli. Pour chacun, vous définissez le « Longueur droite », le « Angle de courbure », le « Rayon de courbure » et le « Angle de roulis ». La section que vous éditez est éclairée en orange sur le tube, vous pouvez donc suivre l'ordre. Un angle de roulis de 0° se courbe dans le plan du plan de travail, à 90° le tube se courbe vers le haut. Le profil peut être rond, carré, hexagonal ou octogonal, l'intérieur également, ou entièrement plein. Si le tube se heurte à lui-même, Layerling vous avertit.
Grenier
Le « Grenier » joint un contour en bas à un autre en haut, comme un loft dans Fusion : un adaptateur de tuyau d'un diamètre à un autre, un ventilateur carré sur un conduit rond, un support qui tourne vers le haut. Pour chaque extrémité, vous choisissez « Contour inférieur » et « Aperçu supérieur » : « Cercle/ellipse », « Rectangulaire » avec « Rayon du coin inférieur », ou « Polygone » avec son nombre de coins, plus la largeur et la longueur de chaque extrémité et la hauteur. « Décalage supérieur en largeur » et « Décalage supérieur en longueur » déplacent l'extrémité supérieure latéralement pour une transition inclinée ; l'extrémité inférieure reste là où elle est.
« Épaisseur de paroi (0 = solide) » transforme le corps solide en un tube ouvert en haut et en bas. L'ouverture est plus petite par le mur aux deux extrémités, mesuré en largeur ; là où le mur est incliné, il est un peu plus mince. Faites glisser le cadre plus grand et les deux extrémités s'agrandissent, tandis que le rayon du coin et le mur conservent leur taille.
« Transition en douceur (%) » rend la transition fluide. A 0, les côtés vont directement du bas vers le haut, comme sur un cône. À 100, ils laissent les deux extrémités droites et changent de taille entre les deux le long d'une courbe en S : un adaptateur de tuyau qui s'évase doucement d'un tuyau étroit à un tuyau large, au lieu de fonctionner comme un entonnoir. Entre les deux, le curseur mélange les deux. Une transition douce fonctionne avec « Épaisseur de paroi (0 = solide) », une torsion, une inclinaison et un décalage latéral ; un tube avec une paroi reste ouvert aux deux extrémités. Il s'agit d'un corps exact comme le corps droit, ses bords peuvent donc être chanfreinés et arrondis, mais il est construit en plusieurs sections et prend un peu plus de temps à calculer.
« Torsion » fait tourner la section uniformément autour de la verticale en montant, jusqu'à 360° dans les deux sens ; les côtés s’enroulent ensuite. « Inclinaison supérieure, avant/arrière » et « Inclinaison supérieure, gauche/droite » inclinent l'extrémité supérieure, jusqu'à 45° : une valeur positive élève son bord avant ou son côté droit. Les sections intermédiaires s'inclinent de leur part, de sorte que le mur s'étend doucement dans la pente. Le point le plus élevé reste à la hauteur définie. Si la hauteur devient ensuite si petite que l'extrémité inclinée passe sous la plaque, l'inclinaison cède jusqu'à ce qu'elle s'ajuste. Un virage le long d'un chemin, tel qu'un coude de tuyau, n'est pas quelque chose que fait le loft.
Le lissage est un corps exact, également tordu et incliné : ses bords peuvent être chanfreinés et arrondis, et l'exportation STEP le conserve. Ajoutez une bride avec des trous de vis comme d'habitude et regroupez-les.
Charnière
La « Charnière » s'imprime d'un seul tenant et se déplace ensuite (print-in-place) : deux feuilles posées ouvertes à plat sur la plaque, avec des jointures alternées sur un axe entre elles. La goupille appartient à la feuille arrière et traverse avec jeu les articulations de la feuille avant. Vous définissez le « Longueur (axe) », le « Largeur ouverte » et le « Diamètre de l'articulation », plus le nombre de « Jointures » (impair, donc la broche est maintenue aux deux extrémités), le « Diamètre de la broche » et le « Épaisseur des feuilles ».
« Liquidation » est l'écart entre les pièces mobiles : autour de l'axe, entre les charnons et devant les vantaux. Avec 0,4 mm, une imprimante bien réglée se libère généralement avec une petite torsion ; si les pièces fusionnent, relevez-le, s'il vacille trop, abaissez-le. Imprimez la charnière couchée telle qu'elle apparaît sur la plaque, sans supports. Vous pouvez ajouter des trous aux feuilles ou les regrouper en une partie plus grande, comme un couvercle.
Moletage
Le « Moleter » est une poignée ronde avec des rainures tout autour, pour les boutons, les molettes et les poignées d'outils. Sous « Modèle », vous choisissez « Droit », rainures le long de l'axe comme sur un bouton de commande, « Traversé » : deux rangées inclinées de rainures se croisant en petits losanges, ou « Rond » : rainures et crêtes le long de l'axe comme une douce vague d'arcs, une prise agréable sans arêtes vives. Les rainures rondes restent moins profondes qu'un demi-pas, sinon les arêtes se renfleraient à leur pied ; une trop grande profondeur cède. Vous définissez le « Diamètre » et le « Hauteur », le nombre de « Rainures » et le « Profondeur de rainure » ; pour le moletage croisé également le « Angle de rainure » à l'axe. Le « Chanfrein aux extrémités » casse les deux extrémités à 45 degrés, comme sur un bouton tourné ; 0 les laisse nets.
Les moletages droits et ronds sont des corps exacts, leurs bords peuvent donc être cassés et arrondis. Le moletage croisé reste un maillage, car en tant que corps exact, il faudrait presque une minute pour calculer avec 30 rainures. Pour un bouton sur un arbre, regroupez la molette avec un trou, tel qu'un « Sujet » défini comme trou taraudé. Les rainures inférieures à 0,4 mm sont pratiquement impossibles à imprimer proprement, et layerling ne les place pas à moins de 0,8 mm autour du grip : un grip fin en obtient moins.
Queue d'aronde
Le « Queue d'aronde » est l'articulation dans laquelle deux pièces s'emboîtent l'une dans l'autre et ne peuvent coulisser ensemble que latéralement. Vous définissez la largeur à l'extrémité large, le « Largeur du cou » et la longueur de la queue. Copiez la queue de l'autre côté et faites un trou dans la copie : « Dégagement sous forme de trou » donne alors un peu de jeu pour que le joint ne se coince pas après l'impression.
Trou de larme
Un trou situé sur le côté fait passer un pont sur son sommet lors de l'impression, et le pont s'affaisse. Le « Trou de larme » a donc un point au dessus : chaque couche repose sur celle du dessous, et le trou ressort assez rond sans supports. Réglez le « Diamètre (partie ronde) » à la taille du trou, environ 3,4 mm pour une vis M3, et le « Longueur du trou » suffisamment long pour traverser la pièce. Le « Angle de pointe » fait 90°, donc les flancs se rejoignent à 45°. La plupart des imprimantes gèrent cela proprement ; un point plus plat a besoin de plus de hauteur, un point plus raide l'enregistre.
Faites un trou dans la larme et regroupez-la avec la pièce. Sa longueur s'étend le long de la profondeur et la pointe est tournée vers le haut. Pour un trou dans l'autre sens, tournez-le de 90° autour de l'axe vertical.
Un trou taraudé situé sur le côté s'affaisse également au sommet de la même manière. Donnez-lui sa propre larme : ajoutez un trou « Trou de larme » dont le « Diamètre (partie ronde) » correspond au noyau du filetage, le diamètre que ses dents laissent libre (environ 8,4 mm pour du M10), de même longueur que le trou taraudé, et sélectionnez les deux. Cliquez sur « Aligner » et alignez-les au milieu — le milieu de la larme est le milieu de sa partie ronde, et non de sa boîte avec la pointe, de sorte que les deux cercles se superposent parfaitement — puis regroupez les deux avec la pièce. Le filetage est découpé comme d'habitude et la pointe ouvre le haut du trou, ce qui permet de l'imprimer sans supports.
## Lamage et fraisage
Une tête de vis ne devrait souvent pas être fière. Le « Lamage » découpe une poche ronde pour une vis à tête creuse (DIN 912), le « Fraisage » un cône pour une vis à tête fraisée (DIN 7991). Les deux se tiennent avec la tête vers le haut : le « Diamètre de la tête » est le diamètre de la poche ou du cône, le « Diamètre de l'arbre » l'alésage en dessous, le « Longueur totale » toute la longueur. Sur le lamage, vous placez le « Profondeur de la tête », sur le fraisage le « Angle du cône » (90° convient aux vis à tête fraisée). Les valeurs par défaut correspondent à une vis M3.
Faites de la forme un trou et regroupez-le avec la pièce. Laissez son extrémité supérieure légèrement au-dessus de la surface sur laquelle la tête doit reposer, afin que la poche s'ouvre proprement. Pour la poche d'un écrou hexagonal, utilisez un « Polygone » à six côtés comme trou.